|
加工狀態檢驗如下:
|
|
|
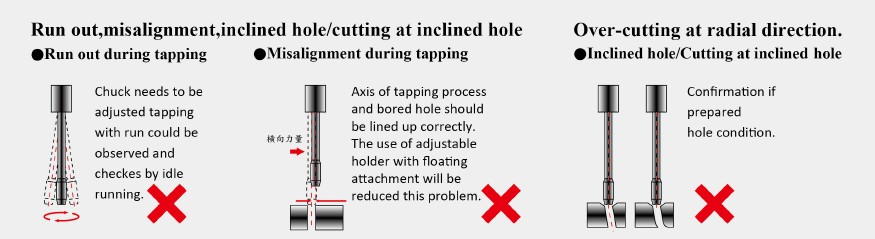
1. 攻牙設備主軸,檢驗主軸轉動偏差是否穩定(偏差量建議0.01mm以內)。
|
|
|
|
2. 主軸連結刀具夾頭,檢驗刀具夾頭轉動偏差是否穩定(偏差量建議0.01mm以內)。
|
|
|
|
3. 刀具主軸,檢驗裝夾後的刀具主軸轉動偏差是否穩定(偏差量建議0.01mm以內)。
|
|
|
|
4. 檢驗產品加工前的孔位軸心是否與刀具軸心在同軸心上,如此可確保刀具加工過程沒有重複
|
|
歪斜拐動,造成崩裂。
|
|
|
|
5. 攻牙前的下孔徑尺寸是否適當,下孔徑太小則加工阻力太大,絲攻易損壞。
|
|
|
|
6. 絲錐等刀具問題,使用過程供應商針對尺寸精度作質量保證,其餘使用過程產生之異像,必
|
|
須請使用者檢視上述幾點使用注意事項,方能改善。
|
|
|
|
超硬鎢鋼螺絲攻使用建議事項:
|
|
● 請使用牙距同步進給之導程穩定攻牙機械。
|
|
|
|
● 切削油劑請使用油性切削油最穩定。
|
|
|
|
● 依被切削材之性質及螺紋尺寸變更攻牙轉速。
|